鈦及鈦合金具有密度小、比強度高、耐腐蝕性好、抗疲勞、耐高溫/低溫和生物相容性好等諸多優點,已在航空航天、兵器、海洋工程和石油化工等行業中獲得越來越廣泛的應用[1-4]。鈦及鈦合金產品形態主要包括棒材、鍛件、餅材、板材和管材等,可以通過鑄造、鍛造、軋制、拉拔以及增材制造等多種方式加工而成。其中,鍛造是獲得性能優異的鈦合金產品的一種主要手段。鈦合金餅材作為發動機盤、燃氣輪機及離心機等高端裝備核心部件的關鍵材料,隨著服役環境越來越復雜和苛刻,對于優化鍛造和熱處理工藝以實現良好綜合性能的要求也越來越高。
董潔等[5]研究了TC11鈦合金餅材在相變點以下20~40℃加熱、變形量分別為50%~70%和70%~90%時的顯微組織和綜合力學性能,結果表明,大變形量工藝更為適宜。張俊杰等[6]研究了在3t錘和1250t壓力機上兩相區加熱成形對TC11鈦合金餅材顯微組織和綜合性能的影響,指出在壓力機上生產的餅材性能更優越。史小云等[7]開展了TC17鈦合金在 Tβ-(30~60)℃和 Tβ+30℃鐓拔改鍛后在Tβ一(30~60)℃成型的對比試驗,分別得到了等軸和網籃組織的餅材,前者塑性好,后者強度優。鄧雨亭等[8]主要研究了Ti65高溫鈦合金餅距離表面分別為10、20、30、40、50、60mm的拉伸、持久性能和位錯演變規律,發現從邊緣到心部的拉伸和持久性能存在一定差異,高密度位錯主要集中于片狀a相界面處等。綜上不難發現,針對鈦合金餅相關的研究重點主要集中在鍛造、熱處理工藝對鈦合金餅成品顯微組織和綜合力學性能的影響,而對其從原始鑄錠、鍛造過程坯料到最終熱處理態成品開展顯微組織演變的研究報道并不多。
TC4鈦合金名義成分為Ti-6Al-4V,具有高強度、低密度和良好的耐腐蝕性等特點,綜合性能優異。自1954年由美國成功研制出以來,成為迄今應用最廣泛的一種α+β型鈦合金,特別是在航空航天、兵器等軍工高端領域應用占比較高,其中TC4鈦合金餅是較為重要的應用產品之一。經文獻調研發現,對大規格TC4鈦合金餅的鍛造、熱處理工藝以及組織性能的研究報道相對較少。僅李維等[9]研究了固溶時效熱處理制度對TC4鈦合金餅組織性能的影響,得到了力學性能匹配良好的最優固溶(950℃x1h,水冷)+時效(530℃x6h,空冷)熱處理制度。另外,根據所使用鍛造設備能力,設計TC4鈦合金餅鍛造火次以及跟蹤鍛造和熱處理過程的組織演變等的研究更是鮮有報道。鑒于此,根據某葉輪鍛件的理化性能和使用環境要求,本研究采用真空自耗熔煉、鍛造和熱處理等工藝,試制?690(0,+5)mmTC4鈦合金餅。重點觀察了該TC4鈦合金餅在多火次鍛造及不同熱處理過程中的高低倍組織演變,并對兩種熱處理態餅進行超聲波探傷、室溫拉伸性能測試和斷口形貌分析。本研究可以為后續大規格TC4鈦合金餅的鍛造和熱處理工藝優化、低成本制造以及在民用領域的進一步推廣應用提供重要的試驗和理論參考。
1、試驗材料與方法
1.1 試驗材料及制備
試驗材料為自產3t級TC4鈦合金鑄錠,熔煉方式為真空自耗熔煉。具體熔煉過程為:將0級海綿鈦100.00kg、鋁豆3.68kg、鋁釩55合金8.32kg、鈦鐵合金0.11kg以及二氧化鈦0.33kg經OAS-28019236自動稱重混布料系統完成自動配料與混合后,在YR99-7000型海綿鈦液壓機上壓制成?305mm×400mm的圓柱體電極(每塊重112.29kg)共28塊。隨后,在DHG型真空等離子焊箱內按1+7方式組焊,共得到4根電極棒。將電擊棒轉入ALD-L1080P12Ti型真空自耗熔煉爐中,控制漏氣率≤0.7Pa/min、真空度≤8.0Pa,采用4-2-1三次熔煉工藝,依次制備 Φ440 mm一次錠4根、Φ520mm二次錠2根以及Φ600mm三次錠。
對成品鑄錠頭部、中部和尾部取樣,進行化學成分檢測,所得結果見表1。由表1可以看出,自產TC4鈦合金鑄錠的化學成分符合GB/T 3620.1-2016《鈦及鈦合金牌號和化學成分》的要求,Al和V主要合金元素極差在1100μg/g以內,且其在頭部、中部和尾部的總體分布比較均勻。Fe和O元素極差分別在50μg/g和150μg/g以內,O元素含量整體偏高,中部稍低(0.173%)。C、N和H等雜質元素的含量均較低,表明自產TC4鈦合金鑄錠達到了純凈化熔煉的效果。
表1 自產TC4鈦合金鑄錠不同部位的化學組成
| 部位 | Al | V | Fe | C | N | H | O | Ti |
| 頭部 | 6.33 | 4.20 | 0.068 | 0.012 | 0.003 | 0.0008 | 0.183 | 余量 |
| 中部 | 6.32 | 4.24 | 0.064 | 0.011 | 0.003 | 0.0008 | 0.173 | 余量 |
| 尾部 | 6.39 | 4.31 | 0.064 | 0.012 | 0.004 | 0.0009 | 0.188 | 余量 |
1.2
將TC4鈦合金鑄錠等分為兩節,在控溫精度±5℃的DL17-1797型箱式電阻爐中加熱,具體加熱溫度和時間見表2。將加熱坯料轉20MN快鍛液壓機組上進行開坯、改鍛、預成型和成型,共七火次,鍛得規格為?690(0,+5)mm×270(0,+10)mm的黑皮餅兩件。鍛造分單相區和兩相區兩階段進行:單相區每火次采用兩鐓兩拔或兩拔一鐓,兩相區每火次采用一鐓一拔。鐓粗變形量控制為40%~45%(誤差±5%),交替采用打四方、倒八方和打六方、滾圓等多種變形方式,第六、七火次的鐓粗變形量根據實際成型情況調整,鍛后均空冷。第一、二火次后分料,第一、三、五、七火次后取樣進行高低倍組織觀察。第三火次后,按照GB/T23605-2020《鈦合金β轉變溫度測定方法》測得TC4鈦合金β→α相變點溫度Tβ=992℃。
鍛造工藝方案如下:1)采用階梯加熱制度,先在850℃下保溫一段時間,再升溫至單相區(1150、1080、1020℃)各鐓拔 1火次;2)962℃(Tβ-30℃)鐓拔 1火次;3)952℃(Tβ-40℃)鐓拔1火次;4)947℃(Tβ-45℃)預成型1火次;5)942℃(Tβ-50℃)旋轉平臺成型1火次。具體鍛造參數(包括鍛造前后尺寸、鍛造比及變形操作等)見表2。
從質量相對更大的TC4鈦合金餅上切取厚度為20mm的試片,等分為兩份,編號為1#和2#。將試片置于DL22-2288型箱式高精度電阻爐(控溫精度±5℃)開展探索性熱處理,其中1#試片熱處理制度為800℃×50min,空冷(普通退火);2#試片熱處理制度為982℃×30min,空冷(固溶)。熱處理后取樣進行高倍組織觀察和拉伸性能檢測。根據兩組試片的組織性能測試結果,優化確定TC4鈦合金餅的熱處理制度為:800℃×230min,空冷(普通退火)和977℃×210min,空冷(固溶)。對兩件TC4鈦合金餅分別實施上述兩種工藝,得到兩種熱處理態餅材,將端面機械加工至粗糙度Ra≤3.2μm后,分別進行低倍組織觀察和超聲波探傷檢測。
表2 TC4鈦合金餅鍛造過程主要參數
| 鍛造火次 | 鍛前尺寸/mm | 鍛后尺寸/mm | 鍛造比 | 加熱溫度/℃×時間/min | 變形操作 | 備注 |
| 一 | Φ580×1245/Φ580×1245 | Φ585×1195/Φ580×1200 | 3.43/3.45 | 850×180,升溫1150×240 | 鐓粗→打四方→倒八方→鐓粗→打六方→滾圓 | 按長度1:1分料,取樣觀察 |
| 二 | Φ585×585/Φ580×590 | Φ452×995/Φ452×995 | 3.29/3.28 | 850×170,升溫1080×220 | 打四方→倒八方→鐓粗→打六方→滾圓 | 按長度3:2分料,前者繼續鍛造,后者暫停 |
| 三 | Φ452×590/Φ452×600 | Φ385×855/Φ390×860 | 3.07/3.07 | 850×135,升溫1020×160 | 打扁方→收寬→打四方→鐓粗→打扁方→收寬→倒八方 | 取樣觀察 |
| 四 | Φ385×855/Φ390×850 | Φ398×810/Φ396×805 | 1.80/1.78 | 962×310 | 鐓粗→打四方→倒八方 |
|
| 五 | Φ398×810/Φ396×795 | Φ410×790/Φ395×785 | 1.78/1.76 | 952×310 | 鐓粗→打六方→滾圓 | 取樣觀察 |
| 六 | Φ410×790/Φ395×775 | Φ634×325/Φ639×319 | 2.45/2.47 | 947×310 | 預成型:鐓粗→滾圓→鐓粗→滾圓→修整 |
|
| 七 | Φ634×325/Φ639×319 | Φ690×275/Φ695×270 | 1.18/1.18 | 942×265 | 成型:鐓粗→滾圓→修整 | 取樣觀察 |
注:“/”前后數據分別為兩件TC4鈦合金餅的鍛造參數。總鍛造比分別為17.00和16.99,第一~五火為拔長鍛造比,第六、七火為鐓粗比,滾圓修整的鍛造比忽略不計。
1.3 分析表征方法
采用DK7745型線切割機床將TC4鈦合金餅鍛造過程中的試樣和熱處理試樣餅切片加工成尺寸為20mm×20mm的試樣,按照GB/T5168-2020《鈦及鈦合金高低倍組織檢驗方法》,采用1.5g CuSO4+40mL HCl+20mL無水乙醇配成的混合溶液對試樣進行腐蝕,通過目視觀察其低倍組織,再使用Nikon MA100金相顯微鏡觀察顯微組織,并借助Micro-imaging顯微圖像分析系統統計晶粒平均尺寸。
通過線切割分別從不同熱處理試樣上沿徑向、弦向截取φ5 mm×81 mm拉伸試樣;按照GB/T 228.1-2010《金屬材料拉伸試驗第1部分:室溫試驗方法》,在LD26.205微機控制電子萬能試驗機上進行室溫拉伸試驗,并利用 Apreo S掃描電子顯微鏡觀察徑向拉伸試樣斷口的宏觀和微觀形貌。
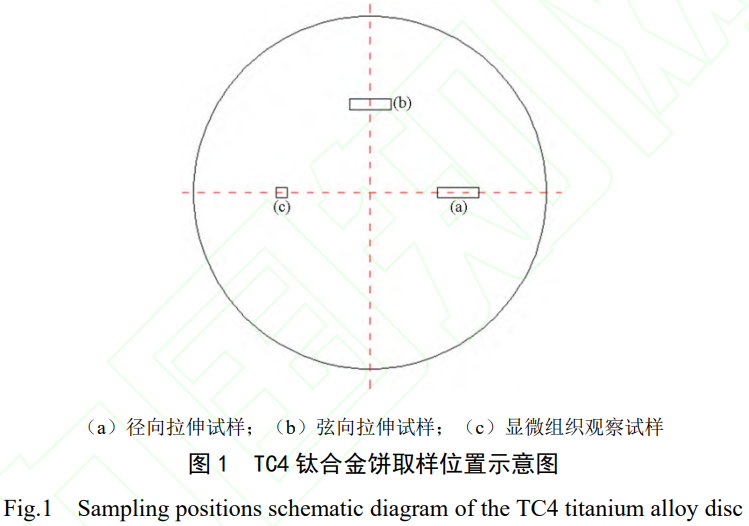
采用 Masterscan 700M超聲波探傷儀,按照GB/T 5193-2020《鈦及鈦合金加工產品超聲檢驗方法》,分別對TC4鈦合金五火鍛造坯料及熱處理試樣進行超聲波探傷檢測。通常情況下,大規格TC4鈦合金餅經鍛造后,截面組織分布不均勻,邊部晶粒細化效果最好,心部最差,而0.5R處為二者之間的過渡組織,組織特征具有較強的代表性。根據組織決定性能的對應關系,為便于比較和判定,本研究將鍛造坯料和熱處理態顯微組織試樣,以及徑向、弦向拉伸試樣的取樣位置統一設定在0.5R(R為TC4鈦合金餅半徑)處;低倍組織則觀察整個橫向截面。各試樣具體取樣位置和方向如圖1所示。
2、試驗結果與討論
2.1 低倍組織演變
為探索TC4鈦合金鑄錠鍛造成鈦合金餅過程中的低倍組織演變規律,對原始鑄錠以及第一、三、五、七火次鍛造后坯料的橫向低倍組織分別進行了觀察,詳見圖2(a~e),坯料經普通退火和固溶處理后的橫向低倍組織見圖2(f~g)。圖2對應的低倍組織級別由工藝人員根據晶粒細化程度,對照GB/T 5168-2020標準附錄 A給出判定,晶粒尺寸使用精度為1mm的鋼板尺測量得出。
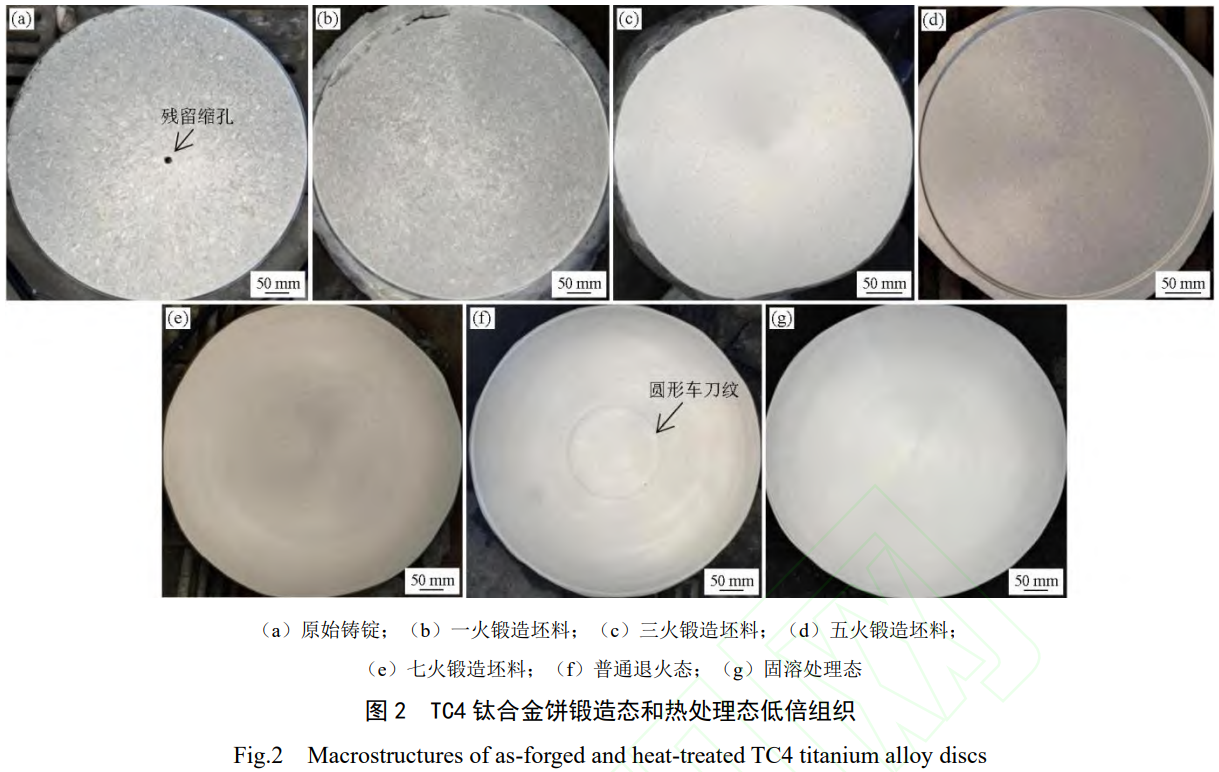
由圖2(a)可以看出,TC4鈦合金原始鑄錠頭部呈現典型的粗大鑄態組織,晶界清晰可辨,部分晶粒尺寸可以達到30mm,邊緣較細,0.5R處為典型柱狀晶。考慮到成材率,冒口未完全切除干凈,心部殘留少量縮孔。由圖2(b)可以看出,一火鍛造坯料的低倍組織晶界仍為清晰晶,粗大晶粒初步開始破碎,晶粒形狀進一步均勻,平均晶粒尺寸細化至20mm以下。由圖2(c)可以看出,三火鍛造坯料的低倍組織轉變為半清晰晶,平均晶粒尺寸進一步減小至10mm以下。由圖2(d)可以看出,五火鍛造坯料的低倍組織改善不是很明顯,仍為半清晰晶,局部晶粒偏大;但低倍組織已達到鐓拔鍛造的預期效果,經初步判定可以安排預成型和成型。由圖2(e)可以看出,七火鍛造坯料的低倍組織中從0.5R到邊部總體為模糊晶,但心部稍粗,為半模糊晶,且未發現裂紋、氣孔、夾雜以及肉眼可見的偏析等冶金缺陷。綜上,在第五火次鍛造結束后,坯料的低倍組織整體仍較粗,這主要和使用的20 MN快鍛液壓機組實際鍛造過程壓力相對偏低(僅為16~17 MN)有較大關系。此外,由于坯料規格偏大,在兩相區鍛造時,壓力較難傳遞到心部,導致心部晶粒破碎效果相對較差。因此,針對該大規格TC4鈦合金餅在鍛造過程中不可盲目追求減少火次,可以考慮在確保開裂不嚴重的前提下,采取適當增加每火次變形量以及交替變化拔長方式等措施來實現低倍組織均勻細化的最終目標。
由圖2(f)可以看出,經普通退火熱處理后,TC4鈦合金低倍組織進一步改善,細化為模糊晶。由圖2(g)可以看出,固溶退火后,其晶粒尺寸較圖2(e)所示鍛造坯料又開始長大,整體呈半清晰晶,這主要與固溶溫度設定在兩相區上部,溫度偏高有關。熱處理是調控TC4鈦合金顯微組織、優化拉伸性能的重要工藝手段。普通退火可以消除內應力,實現鈦合金組織穩定和性能均勻;固溶處理可以提高鈦合金的強度和硬度,是實現綜合力學性能匹配的基礎,通常選擇在兩相區上部溫度進行,使得晶粒在一定程度上統一長大,組織更趨均勻,同時可以確保進行充分的恢復和再結晶,從而獲得高比例的亞穩 β相[10]。此外需要說明兩點:一是原始鑄錠、各火次鍛造坯料及熱處理試樣尺寸不一致,因此圖2(e~g)統一采用相同尺寸的低倍試樣和50mm標尺,依靠標尺比例直觀體現各試樣實際尺寸大小;二是圖2(e~g)的低倍組織邊部晶粒不清晰,特別是圖2(f)心部存在明顯的圓形車刀紋。這主要是因為現有設備不具備磨床加工條件,試樣只能采用車床加工;且坯料直徑>690mm,整體尺寸偏大,車加工后試樣邊部和心部粗糙度不一致,并在一定程度上對試樣腐蝕和低倍組織觀察造成負面影響。后續需進一步完善鈦合金低倍制樣裝備,確保低倍組織檢驗結果更加規范,為組織性能調控和工藝優化提供準確依據。
2.2 顯微組織演變
TC4鈦合金原始鑄錠和第一、三、五、七火次鍛造后坯料0.5R處的顯微組織(200×)如圖3(a~e)所示,坯料經普通退火、固溶處理后的顯微組織如圖3(f~g)所示。
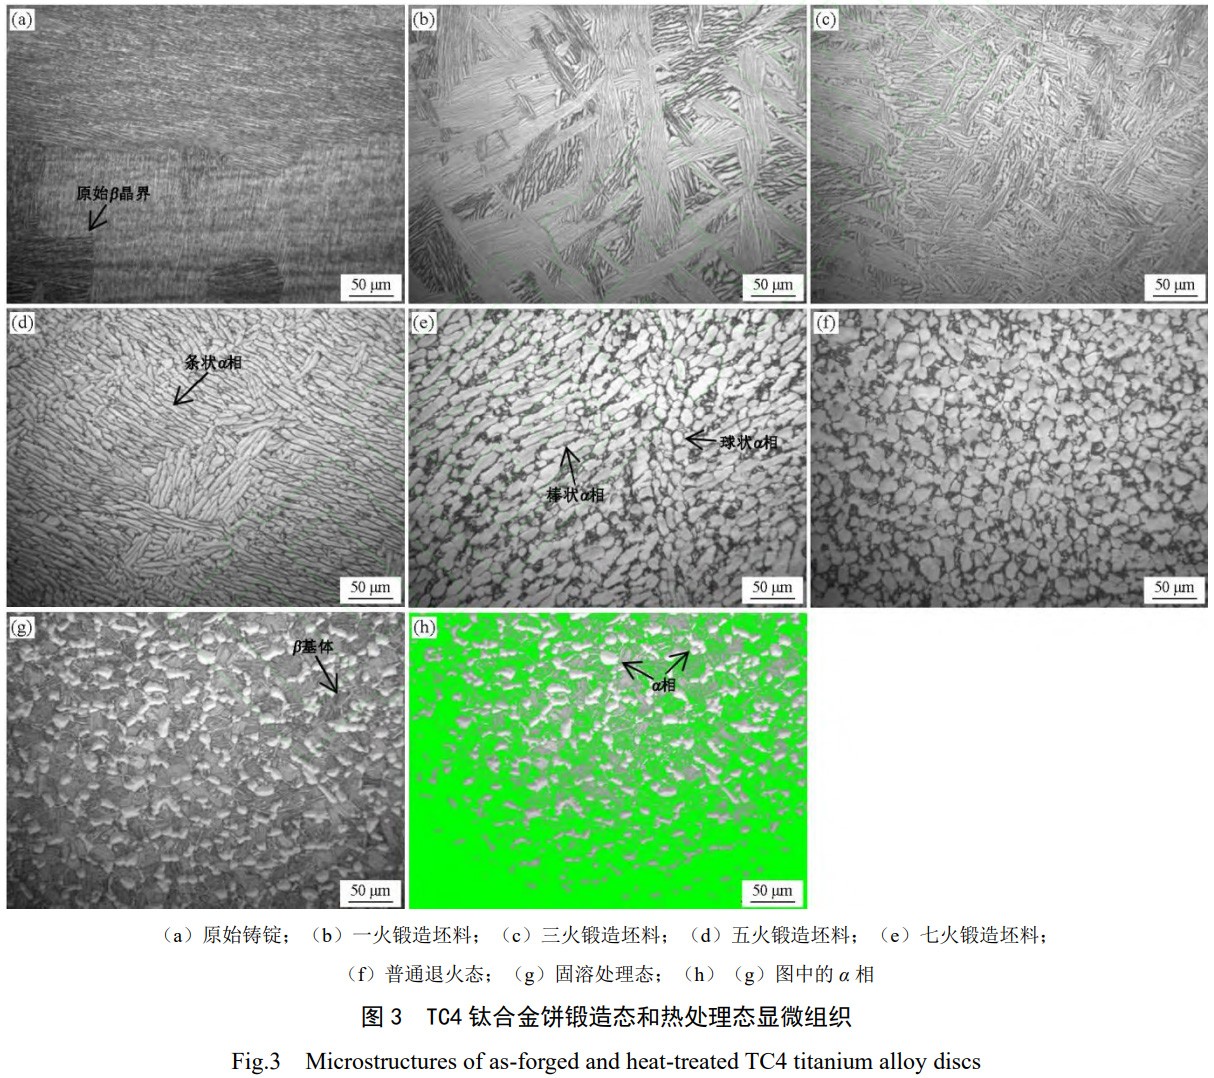
由圖3(a)可以看出,TC4鈦合金原始鑄錠為典型魏氏組織,原始β晶界清晰完整,β晶粒內為細而平直α片集束,取向幾乎相同,針狀α長寬比大于10:1。由圖3(b)可以看出,一火鍛造坯料原始β晶界開始消失,粗大并相對規則的集束方向性被打亂,呈交替網狀。由圖3(c)可以看出,三火鍛造坯料無規則集束進一步被破碎,可判定為魏氏組織到等軸組織的過渡組織。由圖3(d)可以看出,五火鍛造坯料經兩相區鍛造后雖形成兩相加工組織,但組織等軸化程度極低;基體主要分布著拉長的條狀α相,其長寬比大于3:1,開始析出少量短棒狀α相,基本沒有生成球狀α相。由圖3(e)可以看出,七火鍛造結束后坯料的顯微組織呈現典型的兩相區加工組織,在β轉變基體上分布著尚未完全等軸化的α相。經統計(誤差±5%),棒狀α相占比(數量分數)達60%,球狀α相占比25%。
在鍛態顯微組織一致的情況下,不同熱處理工藝得到的顯微組織明顯不同。由圖3(f)可以看出,普通退火態顯微組織的等軸化程度較鍛造態進一步改善,為細小均勻的等軸組織。據統計,球狀初生α相含量達到65%(誤差±5%),α相平均晶粒尺寸約為17.32μm。由圖3(g)可以看出,經兩相區上部溫度固溶處理后的顯微組織為雙態組織,其α相有兩種形態:一種是不連續的等軸初生α相;另一種為β轉變基體上分布的次生片狀α相。圖3(h)為圖3(g)中的α相分布情況,據統計,α相總含量約為39.35%,平均晶粒尺寸約為16.48μm。等軸組織特征是在β轉變組織基體上分布著含量大于40%的多種形態的初生α相;雙態組織特征是在層片狀β轉變組織基體上分布著不連續的短棒狀和球狀等多種形狀的初生α相,但含量一般小于40%。雙態組織又稱混合組織,兼具魏氏組織和等軸組織的優點。TC4鈦合金顯微組織的不同也決定了室溫拉伸性能的差異,在化學成分一定的情況下,等軸組織中球狀α相晶粒越細小,室溫拉伸強度和塑性也就越高。因此,固溶處理所得雙態組織在保持較高拉伸強度的同時,還能維持較好的拉伸塑性,具有良好的強度-塑性的綜合匹配性能[11]。
2.3 超聲波探傷
鑒于TC4鈦合金坯料僅局部取樣開展低倍組織檢驗存在局限性,為驗證坯料五火鍛造后是否可以成型,對尺寸為400mm×830mm的棒坯進行車削加工,按GB/T5193-2020要求,采用縱波直射大平底計算法對棒坯圓周進行超聲波探傷,其中探頭尺寸Φ14mm、工作頻率5MHz、聲速6080m/s,驗收基準采用B級Φ3.2mm當量平底孔。檢測結果顯示,棒坯由心部到邊部雜波水平為-3~-6dB,棒坯心部晶粒相對粗大一點,沿棒坯長度方向組織均勻性良好。根據TC4鈦合金棒坯總體雜波水平并結合圖2(d)和圖3(d)五火鍛造坯料的高低倍組織,經綜合評判可以安排成型。
將普通退火和固溶處理后的TC4鈦合金餅車削加工至厚度260 mm、表面粗糙度Ra≤3.2μm的探傷試樣。按GB/T5193-2020要求,并沿用五火鍛造坯料的超聲波探傷工藝參數進行檢測。按照GB/T 16598-2013要求,厚度>150mm鈦合金餅材按B級Φ3.2mm當量平底孔驗收即可。探傷結果表明,兩種熱處理態TC4鈦合金餅均完全滿足B級探傷指標要求。結合圖3(f)和圖3(g)顯微組織可以看出,兩種熱處理態TC4鈦合金餅的晶粒已經非常細小,因此提高驗收級別,按A級Φ2.0 mm當量平底孔進行超聲波探傷檢測,餅材雜波檢測結果見表3。由表3可以看出,兩者超聲波探傷結果均符合GB/T16598-2013表5中A級驗收級別要求。固溶態TC4鈦合金餅整體雜波水平比普通退火態差3~4dB,但其雜波均勻性比普通退火態稍好。
表3 不同熱處理態TC4鈦合金餅超聲探傷雜波檢測結果
| 熱處理方式 | 心部雜波水平/dB | 邊部雜波水平/dB | 整體雜波水平/dB | 驗收級別 |
| 固溶 | -4~-5 | -6~-7 | -4~-7 | A級 |
| 普通退火 | -7~-9 | -10~-11 | -7~-11 | A級 |
超聲波探傷的雜波水平可以在一定程度上反映晶粒大小,也能初步判定組織不均勻性和異常缺陷。兩種熱處理態TC4鈦合金餅的探傷結果均滿足A級驗收指標要求,表明該大規格TC4合金餅經過七火次大變形量鍛造變形,其晶粒總體已經比較細小,圖3(f~g)中0.5R處的顯微組織晶粒尺寸可以證實該結論。兩種熱處理態TC4鈦合金餅的心部較邊部雜波水平差2~4dB,說明心部晶粒尺寸略大,這與圖2(f~g)低倍組織呈現的結果是一致的。心部晶粒相對粗大,最主要的原因是TC4鈦合金餅尺寸偏大,而20 MN快鍛機組壓機的實際壓力只能達到額定壓力的80%~85%,導致鍛造過程壓力難以傳遞到坯料心部。此外,坯料邊部和心部變形不均勻程度存在累加效應,最終在熱處理樣品低倍組織和超聲波探傷結果上反映出來[12]。TC4鈦合金餅經普通退火可以實現再結晶,內部組織較鍛造態更加細化和均勻,并完全軟化;但經兩相區上部溫度固溶處理后,晶粒有明顯長大趨勢,超聲波探傷結果也有所反映。因此,針對大規格TC4鈦合金餅的鍛造工藝,整體組織均勻性控制,特別是坯料心部晶粒細化,仍是后續鍛造工藝優化調整的重要方向。
2.4 室溫拉伸性能
從TC4鈦合金餅上鋸切厚度為20mm的試片并對半分割,分別開展普通退火(1#試樣)和固溶處理(2#試樣),在各試片對應鍛餅0.5R處位置,截取弦向和徑向拉伸試樣各2組,對其進行室溫拉伸性能測試,所得結果見表4。除此之外,表4還列出了GB/T16598-2013中規定的TC4鈦合金餅的室溫拉伸性能要求。
表4 不同熱處理態TC4鈦合金餅室溫拉伸性能
| 試樣 | 抗拉強度Rm/MPa | 屈服強度Rp0.2/MPa | 斷后伸長率A/% | 斷面收縮率Z/% |
| 1#弦向 | 1004.0/1006.0 | 924.0/922.0 | 11.5/12.0 | 37.0/37.0 |
| 1#徑向 | 978.0/999.0 | 904.0/924.0 | 10.0/10.0 | 34.0/35.0 |
| 2#弦向 | 993.0/997.0 | 884.0/892.0 | 12.0/13.5 | 43.0/43.0 |
| 2#徑向 | 986.0/981.0 | 882.0/870.0 | 13.5/13.5 | 47.0/45.0 |
| GB/T 16598-2013 | ≥895.0 | ≥825.0 | ≥10.0 | ≥25.0 |
注:“/”前后數值分別為兩組試樣的拉伸性能。
由表4可以看出,熱處理態TC4鈦合金餅(1#試樣和2#試樣)弦向和徑向的抗拉強度、屈服強度、斷后伸長率和斷面收縮率,均符合GB/T16598-2013的指標要求(抗拉強度≥895MPa、屈服強度≥825MPa、斷后伸長率≥10%、斷面收縮率≥25%);僅1#試樣徑向斷后伸長率為10.0%,剛好達到標準下限,壓線合格。
1#試樣弦向的拉伸性能整體優于徑向,其抗拉強度、屈服強度、斷后伸長率和斷面收縮率平均值分別高于徑向1.7%、1.0%、17.5%和7.2%,尤其是1#試樣弦向抗拉強度超過1000MPa,徑向抗拉強度低值978.0 MPa與1000 MPa也僅差22.0 MPa;徑向屈服強度相對較低,但低值也達到了904.0 MPa,仍遠高于標準規定值825.0 MPa。2#試樣弦向的抗拉強度和屈服強度的平均值分別高于徑向1.2%和1.4%,但與1#試樣不同的是,其斷后伸長率和斷面收縮率的平均值卻分別比徑向低0.5%和2.0%。此外,由表4還可以看出,2#試樣徑向、弦向的抗拉強度和屈服強度的平均值分別低于1#試樣0.5%、1.0%和 4.2%、3.8%,降低幅度均未超過5.0%;但對應的斷后伸長率和斷面收縮率的平均值分別高出1#試樣35.0%、8.5%和33.3%、16.2%。這說明2#試樣在保持和1#試樣相差不大的高拉伸強度的同時,還可以實現非常好的塑性,其綜合室溫拉伸性能更為優異。
鈦合金顯微組織對其力學性能具有決定性作用。結合圖3(f~g)所示,普通退火得到等軸組織,兩相區上部溫度的固溶處理得到雙態組織。通常情況下,鈦合金顯微組織中等軸初生α相晶粒越細小,晶界越多,其室溫拉伸強度和塑性也就越高,這主要是通過有效分散應力和塑性變形過程中容納更多位錯來實現的。拉伸變形由個別α相晶粒滑移開始,并逐漸轉移到β組織,通過推遲空洞形成和發展可以獲得較高的室溫拉伸塑性。除此之外,在顯微組織一定的情況下,鈦合金的化學成分,特別是O含量對室溫拉伸強度和塑性也有較大影響。結合表1中TC4鈦合金化學組成,鑄錠中部O含量低至0.173%,頭部和尾部分別為0.183%和0.188%,均已接近GB/T3620.1-2016規定的上限值0.20%。O與Ti會形成間隙式固溶體,提高合金強度,并降低塑性[13]。故顯微組織形貌變化和O含量偏高的共同作用導致普通退火態TC4鈦合金餅產生了高強度和低塑性的結果。與普通退火試樣相比,經固溶處理后的試樣抗拉強度、屈服強度雖略有降低,但斷后伸長率和斷面收縮率有明顯提高,實現了室溫拉伸強度和塑性的綜合匹配。這主要是因為固溶空冷處理后,Al、V等合金元素充分溶入Ti基體,形成亞穩態過飽和固溶體。同時,熱處理過程還可以使組織進一步均勻化,形成兼具等軸組織和魏氏組織優點的雙態組織。具備該類雙態組織的TC4鈦合金餅綜合性能優異,可以滿足葉輪產品復雜苛刻服役環境下的使用要求。
2.5 拉伸斷口形貌
圖4為TC4鈦合金鍛餅分別經普通退火(1#試樣)和固溶處理(2#試樣)后的徑向室溫拉伸斷口宏觀及微觀形貌(2000×)。由圖4(a1)和圖4(b1)宏觀形貌可以看出,兩種熱處理態的拉伸試樣斷面均呈暗灰色,無金屬光澤,整體起伏不平。其中,1#試樣斷口高低不平,呈現尖角、波狀和魚脊等形貌,無明顯的頸縮現象;2#試樣斷口相對比較平整和光滑,中間為纖維區,四周有較寬的剪切唇,與拉伸方向呈45°角,存在明顯的頸縮現象。1#和2#徑向拉伸試樣斷口的微觀形貌分別見圖4(a2)和圖4(b2),可以看出兩者斷口微觀形貌相似,主要以密集的韌窩(微坑)為主,白色脊線(撕裂棱)圍繞韌窩廣泛分布,未發現解理臺階和沿晶斷裂等脆性特征,呈現出微孔聚集斷裂的典型韌性斷裂特征。但兩種熱處理態試樣拉伸斷口的韌窩大小和深淺有一定的差異,其中,1#試樣韌窩小且淺,2#試樣韌窩大且深。
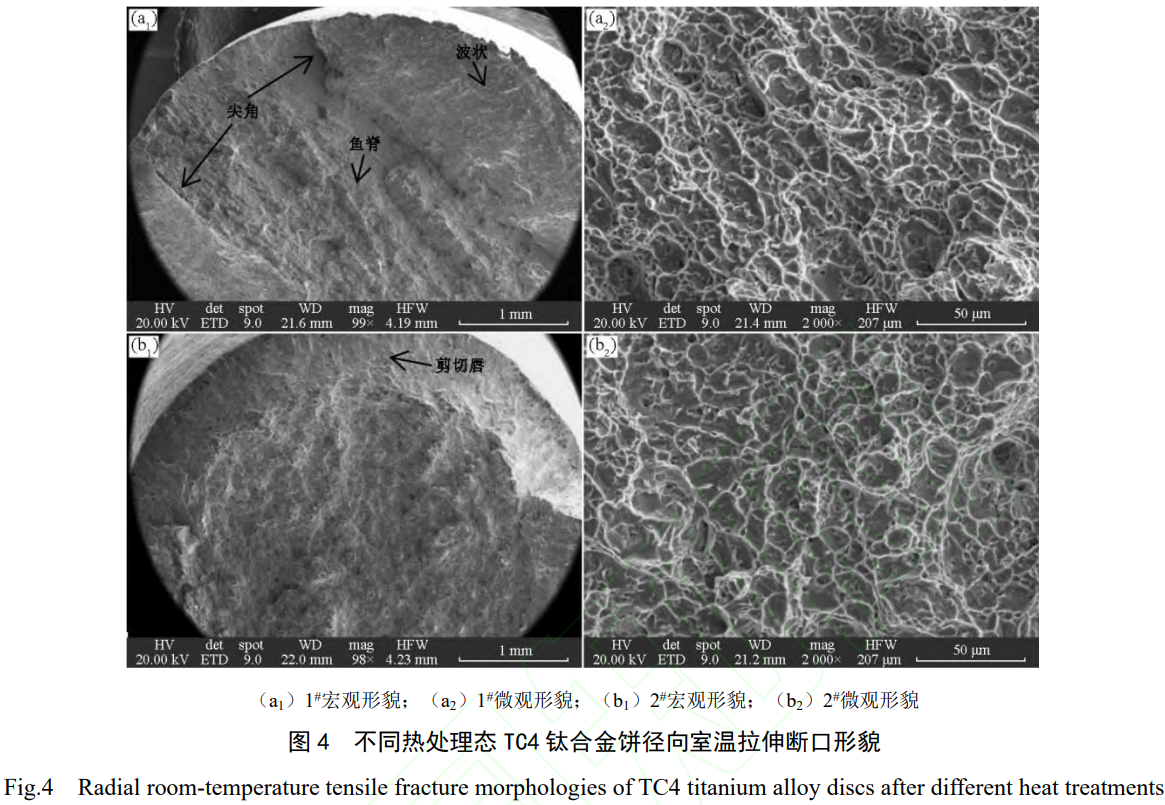
從熱處理態TC4鈦合金餅徑向拉伸斷口形貌來看,兩試樣均存在明顯的韌性斷裂特征。與 1#試樣相比,2#試樣有明顯頸縮現象,韌窩大且深,這說明2#試樣在拉斷前經歷了明顯的塑性變形階段。通常情況下,頸縮程度越大,韌窩大且深,合金的塑性也越好。這與表4中2#試樣徑向斷后伸長率和斷面收縮率的平均值13.5%和46.0%均明顯高于1#試樣的10.0%和34.5%的結果是相符合的。
兩種熱處理態TC4鈦合金鍛餅的塑性差異與其內部初生 α相分布狀態密切相關。在等軸組織中,均勻分布的初生α相在拉伸變形過程中易在相界面處引發應力集中,成為微裂紋的主要形核核心。裂紋自α相界面處產生并逐步擴展,最終因局部失效而發生斷裂。此過程中,彌散分布的初生α相能夠起到緩沖應力集中和吸收塑性變形能量的作用,使斷口表面形成大量韌窩[14]。韌窩是判斷鈦合金塑性優劣的一個重要特征,單個韌窩由微孔形核、長大和聚合等過程演化而成,該過程可以吸收較多的能量,從而提高鈦合金的塑性。韌窩的尺寸和深度可以直觀反映鈦合金的塑性,通常情況下,韌窩尺寸大而且比較深時,塑性也就越好[15],反之越差。
1#試樣沒有明顯的頸縮現象,韌窩小且淺,韌窩周圍的撕裂棱明顯,撕裂棱高,說明斷裂過程阻力較大,合金抗拉強度和屈服強度高[16],這與表4中1#試樣兩者的平均值分別高出2#試樣5 MPa和38MPa,但塑性值偏低,特別是斷后伸長率10.0%壓線合格的結果是符合的。綜上,圖4所反映的熱處理態TC4鈦合金餅拉伸斷口形貌與表4呈現的室溫拉伸強度和塑性的變化規律基本一致。
3、結論
1)隨鍛造火次增加,TC4鈦合金餅低倍組織由晶界清晰可辨、粗大的鑄態組織逐步轉變為半模糊晶,顯微組織由魏氏組織逐步破碎細化為短棒狀α相為主的等軸組織。熱處理態低倍組織中均未發現裂紋、氣孔和偏析等明顯的冶金缺陷,整體呈模糊晶,心部略粗,主要由心部鍛不透所致。普通退火態顯微組織轉變為細小均勻的等軸組織,球形初生α相含量約為65%;固溶退火態為雙態組織,β轉變組織基體上分布等軸初生α相和次生片狀α相,α相總含量約為39.35%。
2)TC4鈦合金餅普通退火態比固溶態超聲波探傷結果稍好,主要與固溶處理后晶粒發生一定程度長大有關;兩種熱處理態均滿足GB/T16598-2013中A級指標驗收要求,表明餅材整體晶粒已經較細;餅材心部雜波水平略高,對應低倍組織中局部晶粒粗大區域。
3)普通退火態和固溶態TC4鈦合金餅室溫拉伸性能均符合GB/T16598-2013要求。普通退火態室溫抗拉強度和屈服強度較高,但斷后伸長率(10%)壓線合格,與O含量偏高有一定關系。固溶態在保持較高強度同時,仍可維持優異的塑性水平,綜合拉伸性能優于普通退火態。
4)固溶態TC4鈦合金餅徑向拉伸斷口宏觀形貌有明顯頸縮現象,而普通退火態則無;兩種試樣微觀斷口形貌以韌窩和撕裂棱為主,表明在拉伸斷裂前經歷了明顯的塑性變形階段,整體呈典型韌性斷裂特征。固溶態韌窩尺寸大且深,普通退火態韌窩小且淺,前者斷后伸長率和斷面收縮率較后者高。
5)為滿足TC4鈦合金餅最終產品復雜苛刻環境使用要求,實現組織均勻細化和綜合室溫拉伸性能的良好匹配,不可盲目減少鍛造火次,可以考慮增加每火次變形量和優先選擇兩相區上部溫度的固溶處理工藝等措施。
參考文獻:
[1]李彤,蘇松林,安邦,等.高性能低成本鈦合金生產應用現狀[J].特鋼技術,2024,30(3):8-11,15.
[2]陳京生,孫葆森,安康,等.鈦合金在兵器裝備上的應用[J].兵器裝備工程學報,2020,41(12):14-20.
[3]霍國敬,戰春鳴,梁園華,等.淺析鈦合金在海洋工程中的應用[J].真空,2025,62(1):78-85.
[4]闞延勇,蘇方正,徐曦榮,等.工業用鈦及鈦合金材料的應用現狀[J].上海化工,2023,48(6):58-61.
[5]董潔,李渭清,馮永琦,等.鍛造工藝對TC11餅材顯微組織的影響[J].稀有金屬快報,2006,25(11):26-31.
[6]張俊杰,董軼,歐笑笑,等.自由鍛造TC17鈦合金餅材的組織與性能研究[J].世界有色金屬,2021,36(18):139-140.
[7]史小云,郝芳,張曉園,等.變形量對TC25鈦合金餅坯組織和力學性能的影響[J].材料開發與應用,2017,32(5):28-32.
[8]鄧雨亭,王旭,劉英颯,等.Ti65合金餅坯鍛件持久性能及位錯演變規律研究[J].鈦工業進展,2024,41(3):1-8.
[9]李維,廖強,侯鵬,等.固溶時效熱處理制度對TC4餅材組織性能的影響[J].機械工程與自動化,2014,43(1):112-113.
[10]李金山,樊江昆,寇宏超.先進鈦合金組織表征及性能調控[M].北京:科學出版社,2025:48-49.
[11]朱知壽.新型航空高性能鈦合金材料技術研究與發展[M].北京:航空工業出版社,2013:48-49.
[12]王紹灼,孟晗,王芬,等.難變形鈦合金的鍛造缺陷及預防[J].鍛壓技術,2024,49(2):45-52.
[13]劉志成,張利軍,張晨輝.氧含量對TC4鈦合金力學性能的影響[J].世界有色金屬,2016,31(16):151-153.
[14] HE M X, YAN C, DONG Y C, et al. Effect of Mn microalloying on microstructure evolution and mechanical properties of Ti-Al-Mo-Zr-Fe-B alloy[J]. Rare Metal Materials and Engineering, 2024, 53(6):1555-1565.
[15]解煒,張明玉,同曉樂,等.不同冷卻狀態TC11鈦合金組織與拉伸性能的研究[J].稀有金屬與硬質合金,2025,53(5):87-92.
[16]翟欣姣,張明玉,宋一新,等.熱處理工藝對 Ti-55511鈦合金顯微組織與拉伸性能的影響[J].金屬熱處理,2024,49(11):185-190.
(注,原文標題:大規格TC4鈦合金餅鍛造和熱處理組織演變及拉伸性能研究_王紹灼)
相關鏈接

