支撐環(huán)作為航空發(fā)動(dòng)機(jī)壓氣機(jī)轉(zhuǎn)子第三級(jí)引氣管組件的核心基礎(chǔ)件,屬高精度鈦合金薄壁環(huán)形空腔結(jié)構(gòu)件��。其尺寸精度�����、形位公差及組件靜平衡性能直接影響發(fā)動(dòng)機(jī)裝配精度與整機(jī)運(yùn)行穩(wěn)定性���。該類(lèi)零件腹板最薄處僅1.8mm��,徑向剛性較差,加工過(guò)程中受切削力與夾緊力作用易產(chǎn)生彈性變形;粗��、半精加工后產(chǎn)生的殘余應(yīng)力在后續(xù)工序釋放���,會(huì)導(dǎo)致零件自由狀態(tài)下的變形加劇,進(jìn)而引發(fā)外圓均布孔位置度、同軸度超差等問(wèn)題��。此外�����,薄壁結(jié)構(gòu)的基準(zhǔn)面易發(fā)生變形�����,給后續(xù)工序定位加工帶來(lái)累積誤差���,嚴(yán)重時(shí)會(huì)造成零件報(bào)廢�。
鈦合金薄壁環(huán)形件的變形控制是航空精密制造領(lǐng)域的共性技術(shù)難點(diǎn)。現(xiàn)有加工工藝多側(cè)重單一環(huán)節(jié)的誤差補(bǔ)償,尚未形成全流程變形控制體系��,難以滿足高精密航空零部件的加工要求��。本文以支撐環(huán)為研究對(duì)象����,針對(duì)其加工變形�、關(guān)鍵工序精度保障及組件靜平衡三大核心問(wèn)題,從工藝路線����、工裝夾具����、切削參數(shù)及裝配工藝4個(gè)維度開(kāi)展優(yōu)化研究�����,形成一套適用于鈦合金薄壁環(huán)形件的低應(yīng)力加工及靜平衡保障技術(shù)方案��,旨在為航空發(fā)動(dòng)機(jī)同類(lèi)型薄壁回轉(zhuǎn)件的加工提供工藝參考[1]。
1����、支撐環(huán)結(jié)構(gòu)特點(diǎn)及加工裝配難點(diǎn)
1.1 結(jié)構(gòu)特點(diǎn)
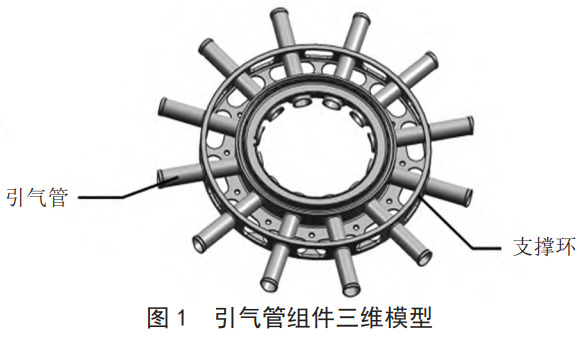
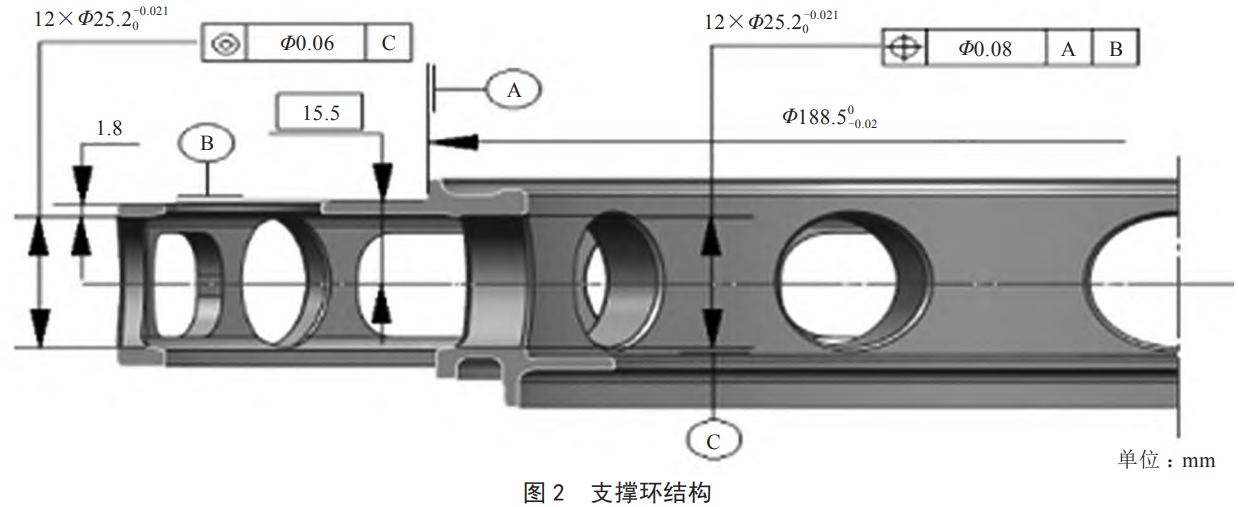
支撐環(huán)為鈦合金整體鍛造的薄壁環(huán)形空腔結(jié)構(gòu)���,外圓周向分布兩組高精度均布孔��,與引氣管裝配間隙要求為0.004~0.023mm��,兩組孔同軸度公差不超過(guò)0.06mm;孔中心至基準(zhǔn)面軸向高度為15mm�����,基準(zhǔn)面與支撐面存在0.7mm臺(tái)階差。零件圓周均勻分布12個(gè)圓孔與12個(gè)長(zhǎng)條減重孔��,相鄰孔間支撐面積小����,整體剛性差。該零件與12件引氣管及輔助件裝配組成引氣管組件�����,組件對(duì)靜平衡要求嚴(yán)苛�,規(guī)定殘余不平衡量不超過(guò)20g·mm。引氣管組件三維模型如圖1所示����。
1.2 核心加工裝配難點(diǎn)
第一�,零件變形導(dǎo)致關(guān)鍵精度難以保證��。支撐環(huán)外圓兩組Φ25.0 0+0.021均布孔位置度公差不超過(guò)0.021mm��,自由狀態(tài)下同軸度與位置度不超過(guò)0.06mm。因零件存在多處空腔與減重孔��,剛性差��、變形敏感性高�,加工中難以兼顧孔系的高精度要求���。若精度超差,則會(huì)直接導(dǎo)致引氣管裝配卡滯���、無(wú)法到位�,影響組件裝配質(zhì)量。支撐環(huán)結(jié)構(gòu)如圖2所示��。
第二�����,懸臂安裝邊加工精度控制難度大��。支撐環(huán)懸臂安裝邊的加工需嚴(yán)格保證腹板厚度尺寸、腹板內(nèi)側(cè)及端面跳動(dòng)公差��。其加工過(guò)程存在以下核心難點(diǎn):零件剛性差��,在切削力作用下易產(chǎn)生彎曲變形�����,導(dǎo)致各尺寸相對(duì)基準(zhǔn)的跳動(dòng)要求難以保證;基準(zhǔn)面與夾具定位的貼合面積小,輔助支撐難以有效發(fā)揮作用�,使得腹板懸臂撓度增大��,無(wú)法保證基準(zhǔn)面與腹板底部的平面度及平行度。
第三,端面深槽車(chē)削存在多重技術(shù)難題���。支撐環(huán)端面環(huán)槽深度達(dá)36.5mm,且因圓周減重孔的存在����,車(chē)削過(guò)程處于斷續(xù)切削狀態(tài)����,零件槽壁處壁厚僅4mm�����。加工中切削力易引發(fā)零件變形與內(nèi)環(huán)讓刀;斷續(xù)切削產(chǎn)生的刀具沖擊易引發(fā)振刀現(xiàn)象,導(dǎo)致槽面粗糙度超差,難以達(dá)到表面粗糙度Ra不大于1.6μm的設(shè)計(jì)要求。此外,鈦合金材料導(dǎo)熱系數(shù)小����、化學(xué)活性強(qiáng)�����,加工時(shí)切削溫度高,易產(chǎn)生加工硬化,進(jìn)一步加劇切削力與零件變形[2]�。
第四��,組件靜平衡達(dá)標(biāo)難度高。引氣管組件的靜平衡工裝為無(wú)心盤(pán)狀結(jié)構(gòu)����,重心易偏離回轉(zhuǎn)中心��。支撐環(huán)加工后的壁厚不均,且12件引氣管之間存在不可避免的質(zhì)量差異���,導(dǎo)致組件的初始不平衡量過(guò)大。傳統(tǒng)調(diào)整方式僅通過(guò)單一去重來(lái)實(shí)現(xiàn)靜平衡����,受限于零件余量���,難以將殘余不平衡量有效控制在設(shè)計(jì)范圍內(nèi)��。
2、工藝優(yōu)化方案
針對(duì)支撐環(huán)加工裝配的核心難點(diǎn),遵循"源頭控制���、分序施策、工裝保障、裝配協(xié)同"的優(yōu)化原則,從加工變形全流程控制��、關(guān)鍵工序工藝優(yōu)化����、組件靜平衡保障3個(gè)維度開(kāi)展系統(tǒng)性工藝改進(jìn)�����。
2.1 加工變形全流程控制
2.1.1 增設(shè)消應(yīng)力熱處理工序
為最大限度地降低殘余應(yīng)力對(duì)零件變形的影響���,在粗加工與半精加工后分別增設(shè)以消除內(nèi)應(yīng)力為主要目的的熱處理工序�����。粗加工后零件已形成基本輪廓��,此時(shí)進(jìn)行熱處理可同步釋放鍛件自身的原始應(yīng)力與粗加工產(chǎn)生的切削應(yīng)力。半精加工后的熱處理則進(jìn)一步釋放二次切削應(yīng)力����,從源頭減少后續(xù)工序的變形誘因��。同時(shí),考慮到熱處理后零件可能存在微量變形,粗加工后單邊預(yù)留3mm加工余量,確保余量大于熱處理變形量,為精加工留出足夠的調(diào)整空間�����。
2.1.2 優(yōu)化加工工序與余量分配
根據(jù)鈦合金薄壁環(huán)形件加工特性��,制定先基準(zhǔn)后其他���、先粗后精��、先面后孔、內(nèi)外交替���、對(duì)稱(chēng)加工的工藝路線,將加工過(guò)程分為粗加工�����、半精加工�����、精加工3個(gè)階段,實(shí)現(xiàn)余量均勻分配與應(yīng)力逐步釋放�����。一是粗加工�����,采用車(chē)削方式快速去除大部分加工余量����,對(duì)變形敏感的端面槽�����、溝槽等結(jié)構(gòu)提前加工出雛形����,使零件前期變形充分釋放����,避免精加工階段因大余量切削引發(fā)二次變形。二是半精加工�,完成各表面的精整加工����,確保精加工前各表面余量均勻(單邊預(yù)留0.7mm)�,并安排腐蝕檢查�,排查鈦合金鍛件內(nèi)部可能存在的裂紋、折疊、夾雜物等冶金缺陷�,防止因缺陷導(dǎo)致后續(xù)加工變形或零件失效���。三是精加工�,采用精車(chē)與數(shù)控鉆削完成最終尺寸加工�����,采用內(nèi)外型面交替對(duì)稱(chēng)切削方式切削至設(shè)計(jì)尺寸��,促使殘余應(yīng)力逐步對(duì)稱(chēng)釋放����,從而減小零件最終變形;精加工后安排熒光檢查�,檢測(cè)零件表面及近表面的微缺陷,保證產(chǎn)品質(zhì)量����。
2.2 關(guān)鍵工序加工工藝優(yōu)化
2.2.1 懸臂安裝邊加工工藝優(yōu)化
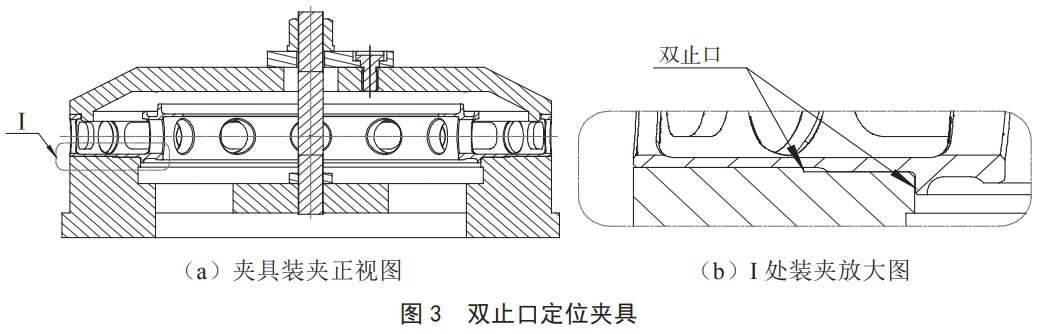
在工裝夾具優(yōu)化方面��,摒棄原有可調(diào)式輔助支撐夾具,重新設(shè)計(jì)了雙止口定位夾具��,如圖3所示�����。該夾具采用徑向定位���、軸向壓緊的裝夾方式�����,選擇零件剛性較好的配合內(nèi)圓表面和端面作為定位面與支撐面����,大幅增大了基準(zhǔn)面的貼合面積。通過(guò)調(diào)節(jié)壓緊力����,可快速將支撐環(huán)找正至設(shè)計(jì)公差范圍內(nèi)���,確?����;鶞?zhǔn)面與腹板處于同一平行平面,有效解決懸臂結(jié)構(gòu)的撓度問(wèn)題。同時(shí)����,在零件安裝前�,對(duì)支撐面與找正面進(jìn)行平磨處理���,保證其平面度及相互平行度�����,提升定位精度����。
在切削方式改進(jìn)方面�,針對(duì)懸臂安裝邊加工時(shí)徑向受力易變形的問(wèn)題,采用對(duì)稱(chēng)分層切削方式��,保證零件兩側(cè)余量均等去除��,避免單側(cè)切削力過(guò)大所導(dǎo)致的彎曲變形��。同時(shí)����,降低單次切削深度,以減小切削力對(duì)零件的影響��。
2.2.2 端面深槽車(chē)削工藝優(yōu)化
針對(duì)切削方式��,將傳統(tǒng)輪廓分層車(chē)削改為插削式車(chē)加工�,使切削力由徑向分布轉(zhuǎn)為軸向分布����,從而大幅減少?gòu)较蚯邢髁?duì)薄壁槽壁的擠壓變形,同時(shí)有效減少斷續(xù)切削過(guò)程中的刀具沖擊�,降低振刀概率[3]��。在切削參數(shù)與刀具優(yōu)化方面��,應(yīng)結(jié)合鈦合金的難加工特性,選用硬質(zhì)合金刀具�����,優(yōu)化刀具幾何角度以減小切削阻力��。同時(shí)��,分階段制定低應(yīng)力、高精度切削參數(shù):粗加工以高效去余量為目標(biāo);半精加工保證余量均勻;精加工以小切深�����、低進(jìn)給為原則�����,保證表面質(zhì)量與尺寸精度�����。全程采用高壓冷卻液澆注���,降低切削溫度�����,防止材料過(guò)燒與加工硬化����。具體切削參數(shù)如表1所示���。為提升加工系統(tǒng)剛性����,在加工前對(duì)機(jī)床、夾具���、刀具進(jìn)行精調(diào),減小系統(tǒng)間隙��。采用短刀柄����、大直徑刀具,以提高加工系統(tǒng)的整體剛性,有效抑制振刀現(xiàn)象�,保證加工穩(wěn)定性���。
表1 支撐環(huán)端面深槽分階段切削參數(shù)
| 加工階段 | 吃刀量/mm | 進(jìn)給量/(mm·r?1) | 轉(zhuǎn)速/(r·min?1) | 線速度/(m·min?1) | 加工余量 | 加工目標(biāo) |
| 粗加工 | 1.0 | 0.15 | 40 | <50 | 單邊3.0mm | 去除大余量��,加工溝槽雛形 |
| 半精加工 | 0.7 | 0.15 | 35 | <50 | 單邊0.7mm | 余量均勻,為精加工做準(zhǔn)備 |
| 精加工 | 0.1~0.3 | 0.10 | 25 | <50 | 無(wú) | 表面粗糙度Ra不超過(guò)1.6μm |
2.3 引氣管組件靜平衡保障工藝優(yōu)化
組件靜平衡的核心在于降低初始不平衡量��,以減少后續(xù)去重工作量[4]����。本文從零件加工與裝配工藝兩個(gè)維度入手����,實(shí)現(xiàn)對(duì)初始不平衡量的精準(zhǔn)控制。
第一,引氣管加工一致性控制。制定引氣管專(zhuān)用加工工藝規(guī)程�,嚴(yán)格管控各工序的尺寸精度與質(zhì)量偏差��,將單個(gè)引氣管的質(zhì)量公差控制在極小范圍內(nèi),從源頭控制因零件自身差異導(dǎo)致的不平衡。第二,引氣管稱(chēng)重分級(jí)���。裝配前對(duì)所有引氣管進(jìn)行高精度稱(chēng)量,按質(zhì)量由小到大統(tǒng)一編號(hào),詳細(xì)記錄每件質(zhì)量數(shù)據(jù)��,建立質(zhì)量臺(tái)賬��。第三�����,對(duì)稱(chēng)配對(duì)裝配����。采用圓周對(duì)稱(chēng)配對(duì)方案進(jìn)行引氣管裝配��,保證配對(duì)安裝的兩件引氣管質(zhì)量差異不超過(guò)0.5g��,使12件引氣管的質(zhì)量在圓周上均勻分布,大幅降低組件的初始不平衡量。第四����,精準(zhǔn)去重調(diào)整���。對(duì)裝配后的組件進(jìn)行靜平衡檢測(cè)�����,根據(jù)檢測(cè)結(jié)果在零件的指定去重區(qū)域進(jìn)行微量去重�����,避免大面積去重導(dǎo)致零件強(qiáng)度降低��,確保組件的殘余不平衡量不超過(guò)20g·mm。
3����、工藝優(yōu)化效果驗(yàn)證
3.1 實(shí)驗(yàn)方案
為驗(yàn)證優(yōu)化后工藝的可行性���、穩(wěn)定性與工程實(shí)用性�,本文選取多批次同規(guī)格支撐環(huán)��,分別采用原工藝與優(yōu)化后工藝進(jìn)行加工試制��。在此基礎(chǔ)上,嚴(yán)格按照設(shè)計(jì)標(biāo)準(zhǔn)及航空行業(yè)標(biāo)準(zhǔn)��,對(duì)零件外圓均布孔位置度���、兩組孔同軸度��、懸臂安裝邊端面跳動(dòng)�、端面深槽表面粗糙度Ra�����、組件初始不平衡量�、組件殘余不平衡量及單件加工效率開(kāi)展對(duì)比驗(yàn)證���。
3.2 結(jié)果分析
支撐環(huán)工藝優(yōu)化前后關(guān)鍵指標(biāo)對(duì)比結(jié)果如表2所示����。
表2 支撐環(huán)工藝優(yōu)化前后關(guān)鍵指標(biāo)對(duì)比結(jié)果
| 階段 | 外圓均布孔位置度/mm | 兩組孔同軸度/mm | 懸臂安裝邊端面跳動(dòng)/mm | 端面深槽表面粗糙度Ra/μm | 組件初始不平衡量/(g·mm) | 組件殘余不平衡量/(g·mm) | 單件加工效率/h |
| 優(yōu)化前 | 0.08~0.15 | 0.09~0.18 | 0.10~0.22 | 3.2~6.3 | 80~120 | 30~60 | 8.5 |
| 優(yōu)化后 | 0.03~0.06 | 0.02~0.05 | 0.01~0.04 | 1.2~1.6 | 10~25 | 8~18 | 5.9 |
由表2可知����,優(yōu)化后支撐環(huán)外圓均布孔位置度、兩組孔同軸度�����、懸臂安裝邊端面跳動(dòng)等核心指標(biāo)均優(yōu)于設(shè)計(jì)標(biāo)準(zhǔn)上限值(設(shè)計(jì)標(biāo)準(zhǔn)要求外圓均布孔位置度與兩組孔同軸度不超過(guò)0.06mm�����,懸臂安裝邊端面跳動(dòng)不超過(guò)0.05mm)�����,且較優(yōu)化前明顯改善,徹底解決了自由狀態(tài)下變形超差����、裝配卡滯問(wèn)題���,基準(zhǔn)面平面度�����、平行度及腹板厚度尺寸全部穩(wěn)定受控[5]�����,說(shuō)明優(yōu)化后的尺寸與形位精度全面達(dá)標(biāo)且優(yōu)于標(biāo)準(zhǔn)���。端面深槽經(jīng)插削式車(chē)削與參數(shù)優(yōu)化后����,表面粗糙度Ra穩(wěn)定在1.2~1.6μm(設(shè)計(jì)標(biāo)準(zhǔn)要求表面粗糙度Ra不超過(guò)1.6μm),徹底消除了讓刀��、振刀���、加工硬化等缺陷����,較優(yōu)化前表面質(zhì)量明顯改善,完全符合航空發(fā)動(dòng)機(jī)精密件表面質(zhì)量標(biāo)準(zhǔn)。組件初始不平衡量較優(yōu)化前明顯降低��,經(jīng)微量去重后殘余不平衡量穩(wěn)定控制在8~18g·mm(設(shè)計(jì)標(biāo)準(zhǔn)要求殘余不平衡量不超過(guò)20g·mm)���,優(yōu)于設(shè)計(jì)標(biāo)準(zhǔn)要求�����,解決了傳統(tǒng)工藝靜平衡反復(fù)調(diào)整���、難以達(dá)標(biāo)的行業(yè)難題�。優(yōu)化工藝使單件加工效率提高30%以上�,滿足航空發(fā)動(dòng)機(jī)零部件高效率的生產(chǎn)要求。
4���、結(jié)語(yǔ)
針對(duì)航空發(fā)動(dòng)機(jī)鈦合金薄壁環(huán)形件支撐環(huán)加工變形、關(guān)鍵精度難保證��、組件靜平衡不達(dá)標(biāo)等技術(shù)難題�����,采用"粗、半精加工后增設(shè)消應(yīng)力熱處理+分階段余量分配+內(nèi)外對(duì)稱(chēng)切削"的工藝路線,可有效釋放鍛件原始應(yīng)力與加工殘余應(yīng)力��,從源頭控制零件變形���,徹底解決了鈦合金薄壁件因應(yīng)力釋放導(dǎo)致的自由狀態(tài)變形問(wèn)題����。采取"引氣管加工一致性控制+高精度稱(chēng)重+圓周對(duì)稱(chēng)配對(duì)裝配"的組合方案,可大幅降低引氣管組件初始不平衡量����,結(jié)合微量精準(zhǔn)去重�,實(shí)現(xiàn)了組件靜平衡性能的有效保障��,解決了傳統(tǒng)工藝中靜平衡達(dá)標(biāo)難的問(wèn)題����。
參考文獻(xiàn)
[1]王興超���,劉一.薄壁零件加工變形控制方法研究[J].中國(guó)新技術(shù)新產(chǎn)品���,2015(16):74.
[2]時(shí)旭��,鄭琪然��,于潔.大直徑薄壁盤(pán)件加工技術(shù)的研究[J].中國(guó)新技術(shù)新產(chǎn)品,2016(2):29.
[3]魯康平,姜增輝,閆磊,等.基于快走刀層銑的TC4鈦合金高效開(kāi)槽加工[J].制造技術(shù)與機(jī)床,2016(2):115-118.
[4]孫換鳳,唐彩國(guó).薄壁環(huán)形件準(zhǔn)確去除不平衡量工藝方法研究[J].中國(guó)高新技術(shù)企業(yè),2014(21):45-47.
[5]莊紀(jì)綱�����,董曉,張偉偉.復(fù)雜薄壁零件加工的輔助剛性增強(qiáng)方法[J].航空制造技術(shù),2021(15):74-76.
(注,原文標(biāo)題:鈦合金薄壁環(huán)形件低應(yīng)力加工與靜平衡控制技術(shù)_崔淏)
相關(guān)鏈接

