隨著先進(jìn)制造業(yè)的快速發(fā)展及極端服役條件的日益普遍,金屬材料綜合性能需求持續(xù)攀升,例如,強(qiáng)度需超過(guò)1500MPa、耐蝕性提升50%或在900℃高溫下穩(wěn)定工作1000h。熱處理作為材料性能調(diào)控的關(guān)鍵技術(shù),正逐步向高精度、智能化與綠色化轉(zhuǎn)型,溫度控制精度達(dá)±3℃、能耗降低30%。因此,開(kāi)展先進(jìn)熱處理技術(shù)研究,如真空熱處理或感應(yīng)淬火,具有重要理論意義與應(yīng)用價(jià)值。
1、先進(jìn)熱處理技術(shù)概述
預(yù)熱處理的主要目的是在施焊前對(duì)工件進(jìn)行預(yù)加熱,通過(guò)降低冷卻速度來(lái)抑制冷裂紋的形成,同時(shí)緩解局部應(yīng)力集中。當(dāng)焊接過(guò)程中焊縫金屬冷卻速度過(guò)快時(shí),特別是對(duì)于高碳鋼、低合金鋼及耐熱鋼材料,或結(jié)構(gòu)剛度較大的低碳鋼構(gòu)件,其焊縫區(qū)域及熱影響區(qū)容易形成淬硬組織結(jié)構(gòu)[1]。近年來(lái),隨著智能制造與材料工程的發(fā)展,高壓氣淬、真空熱處理、激光熱處理、熱等靜壓以及等離子體滲碳等5項(xiàng)技術(shù)已趨于成熟應(yīng)用[2]。這些技術(shù)能夠?qū)囟瓤刂凭染S持在±1℃以內(nèi),并在真空度低至10^-3Pa的環(huán)境中作業(yè),將材料氧化脫碳率控制在0.05%以下。例如,真空淬火技術(shù)通過(guò)高達(dá)20K/s的快速冷卻速率,可促進(jìn)超過(guò)85%馬氏體組織形成,使鋼材硬度提升至55HRC,尺寸穩(wěn)定性改善20%;激光熱處理能實(shí)現(xiàn)局部強(qiáng)化,其加熱深度精確控制在0.1~2.0mm,適用于精度達(dá)0.01mm的高端部件表面改性。此外,熱等靜壓工藝在溫度1100~1250℃、壓力100~200MPa條件下,能消除98%的鑄件微孔,將材料致密度提高至97%,疲勞壽命延長(zhǎng)2.5倍。
2、金屬材料服役性能要求與評(píng)價(jià)指標(biāo)
金屬材料在復(fù)雜服役環(huán)境下通常需滿足高強(qiáng)度、高韌性、耐磨性及抗腐蝕性能的多重要求。服役性能的評(píng)價(jià)通常通過(guò)一系列物理、化學(xué)及力學(xué)指標(biāo)綜合判斷,包括抗拉強(qiáng)度(σb)、屈服強(qiáng)度(σy)、延伸率(δ)、沖擊吸收能量(Ak)、布氏硬度(HBW)、維氏硬度(HV)以及抗腐蝕速率等,常見(jiàn)金屬材料的典型服役性能數(shù)據(jù),如表1所示。
表1 常見(jiàn)金屬材料典型服役性能指標(biāo)
| 材料類(lèi)型 | 抗拉強(qiáng)度/MPa | 屈服強(qiáng)度/MPa | 延伸率/% | 沖擊吸收能量/J | 布氏硬度/HBW | 維氏硬度/HV | 腐蝕速率/mm/a |
| 20CrMnTi齒輪鋼 | 1050 | 820 | 12 | 45 | 260 | 270 | 0.18 |
| H13工具鋼 | 1500 | 1250 | 10 | 30 | 460 | 480 | 0.10 |
| 7075-T6鋁合金 | 570 | 500 | 11 | 25 | 150 | 160 | 0.30 |
| TC4鈦合金 | 980 | 895 | 14 | 60 | 340 | 350 | 0.05 |
| GH4169高溫合金 | 1240 | 1040 | 18 | 55 | 380 | 400 | 0.12 |
3、先進(jìn)熱處理技術(shù)的應(yīng)用實(shí)例
3.1 鋼鐵材料的先進(jìn)熱處理應(yīng)用
3.1.1 齒輪鋼的滲碳+高壓氣淬
針對(duì)齒輪鋼材料,低壓滲碳與高壓氣淬技術(shù)的集成應(yīng)用可同步優(yōu)化表面硬化與心部韌性,將齒輪抗疲勞壽命提高30%以上,并增強(qiáng)耐磨性約40%。以典型齒輪鋼20CrMnTi為例,在溫度920℃下進(jìn)行時(shí)長(zhǎng)4h的滲碳處理,可獲得深度1.2mm的滲碳層;隨后在壓力20bar的氮?dú)夥諊袑?shí)施高壓氣淬,促使表層形成細(xì)密馬氏體組織,使表面硬度達(dá)到62~65HRC,心部硬度穩(wěn)定在32~36HRC,有效兼顧了承載強(qiáng)度與沖擊韌性。高壓氣淬過(guò)程中,冷卻速率精確控制在 30~50℃/s,能抑制微觀裂紋與變形,將尺寸公差限制在 0.05mm以內(nèi),提升零件穩(wěn)定性,適用于轉(zhuǎn)速超過(guò) 10000rpm的高速重載齒輪服役條件。
3.1.2 工具鋼的真空淬火與回火
對(duì)于需要在高達(dá) 600℃溫度與超過(guò) 500MPa壓力條件下工作的工具鋼,其必須具備超過(guò) 1500MPa的高強(qiáng)度、不低于 50HRC的硬度以及優(yōu)良的熱穩(wěn)定性。采用真空淬火協(xié)同多級(jí)高溫回火的先進(jìn)熱處理技術(shù),為其實(shí)現(xiàn)精細(xì)組織調(diào)控提供了可靠方案[3]。
以廣泛應(yīng)用的熱作模具鋼H13為例,其核心工藝路線設(shè)定為:首先在 1020~1050℃的真空度優(yōu)于10^-1Pa環(huán)境下進(jìn)行奧氏體化,保溫時(shí)間控制在30~45min;隨后實(shí)施真空淬火冷卻,冷卻速率可達(dá)80~150℃/s;最后在560~600℃溫度區(qū)間內(nèi)進(jìn)行3次回火處理,每次回火保溫時(shí)間嚴(yán)格保持在2h。通過(guò)該工藝,最終獲得以回火索氏體為基體、殘余奧氏體含量低于5vol%的微觀組織,使材料整體硬度穩(wěn)定維持在48~52HRC范圍內(nèi)。該熱處理路徑能夠有效將碳化物的平均尺寸控制在0.5μm以下,促進(jìn)M7C3與M23C6型碳化物以密度超過(guò)10^15/m^2的規(guī)模均勻彌散析出,從而將材料在600℃下的紅硬性提升至80%以上,并使熱疲勞循環(huán)壽命延長(zhǎng)2~3倍。真空加熱環(huán)境能將表面脫碳層深度限制在8μm以內(nèi),同時(shí)將氧分壓控制在10^-2Pa以下,這顯著改善了工模具最終的表層質(zhì)量,使其特別適用于承受超過(guò)3000次壓鑄循環(huán)的精密熱作模具及工作溫度在400~700℃之間的高負(fù)荷壓鑄模等對(duì)熱裂極為敏感的關(guān)鍵應(yīng)用場(chǎng)景。
3.2 鋁合金的熱處理工藝優(yōu)化
3.2.1 時(shí)效強(qiáng)化機(jī)制與性能提升
對(duì)于高強(qiáng)度鋁合金而言,采用人工時(shí)效熱處理工藝能夠通過(guò)精確調(diào)控納米級(jí)析出相的尺寸在5~20nm范圍內(nèi)、分布密度達(dá)到10^22/m^3量級(jí)及其與鋁基體之間的共格關(guān)系,實(shí)現(xiàn)對(duì)位錯(cuò)運(yùn)動(dòng)的強(qiáng)效釘扎作用,從而將材料的屈服強(qiáng)度顯著提升30%~50%,并同步優(yōu)化其疲勞性能與抗應(yīng)力腐蝕能力。以廣泛應(yīng)用于航空航天領(lǐng)域的7050鋁合金為例,典型的強(qiáng)化路徑是在120℃溫度下進(jìn)行持續(xù)16h的單級(jí)時(shí)效處理,此過(guò)程中會(huì)大量形成彌散分布的亞穩(wěn)η′強(qiáng)化相,使得合金的抗拉強(qiáng)度從固溶處理后的約400MPa穩(wěn)定提升至620MPa以上,同時(shí)延伸率仍能保持在9%~10%的水平。析出相引起的周期性應(yīng)力場(chǎng)作用可采用傅里葉級(jí)數(shù)形式進(jìn)行描述,其數(shù)學(xué)表達(dá)式如式(1):
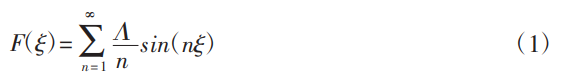
式中: F(ξ)為析出相引起的局部應(yīng)力擾動(dòng)函數(shù); ξ為晶體中應(yīng)力場(chǎng)的空間調(diào)制參數(shù); n為傅里葉級(jí)數(shù)展開(kāi)的項(xiàng)次; Λ為晶格畸變產(chǎn)生的應(yīng)力幅值常數(shù)。實(shí)際操作時(shí),可先將7050鋁合金試樣加工成10mm×10mm×3mm薄片,表面依次用800#、1200#、2000#砂紙磨平,再用無(wú)水乙醇清洗5min。固溶溫度控制在475℃,保溫時(shí)間設(shè)為60min,轉(zhuǎn)移時(shí)間小于8s,水淬介質(zhì)溫度保持在25℃左右。隨后放入120℃時(shí)效爐中,升溫速率設(shè)為10℃/min,保溫16h,爐溫波動(dòng)控制在±2℃以內(nèi)。
3.2.2 快速固溶處理對(duì)組織影響
通過(guò)快速升溫和短時(shí)間保溫,可以在提高固溶效果的同時(shí),降低過(guò)燒風(fēng)險(xiǎn)。該工藝適用于對(duì)組織結(jié)構(gòu)要求較高的高強(qiáng)鋁合金材料。以7055鋁合金為例,當(dāng)處理溫度為550℃、保溫10min后,晶粒明顯細(xì)化,合金中第二相的分布更加均勻。隨后在120℃條件下進(jìn)行20h時(shí)效處理,可獲得良好的力學(xué)性能。不同參數(shù)下的組織特征,如表2所示。
由表2可知,隨著處理溫度升高及保溫時(shí)間縮短,晶粒尺寸從18.5μm細(xì)化至9.6μm,第二相顯著減少,溶質(zhì)原子殘余量從1.28wt.%提高至2.10wt.%,表明快速固溶工藝能有效增強(qiáng)固溶度與后續(xù)析出強(qiáng)化基礎(chǔ)。
表2 不同快速固溶處理參數(shù)對(duì)7055鋁合金組織結(jié)構(gòu)的影響
| 處理溫度/℃ | 保溫時(shí)間/min | 平均晶粒尺寸/μm | 第二相體積分?jǐn)?shù)/% | 溶質(zhì)原子殘余量/wt.% |
| 510 | 20 | 18.5 | 5.2 | 1.28 |
| 530 | 15 | 15.3 | 3.9 | 1.57 |
| 550 | 10 | 12.7 | 2.5 | 1.84 |
| 570 | 5 | 9.6 | 1.8 | 2.10 |
3.3 鈦合金熱處理在航空領(lǐng)域的應(yīng)用
3.3.1 多相組織控制技術(shù)
在航空結(jié)構(gòu)制造中,鈦合金特別是α+β雙相合金如TC4(Ti-6Al-4V)的用量占比可達(dá)40%以上,其關(guān)鍵服役性能如強(qiáng)度超過(guò)900MPa、塑性延伸率大于10%以及高溫抗蠕變性,嚴(yán)格依賴于多相組織的均勻性、相體積分?jǐn)?shù)比例(如α相約占60~80vol%)與平均晶粒尺寸在5~20μm范圍內(nèi)的形貌特征。精確調(diào)控?zé)崽幚砉に噮?shù),實(shí)現(xiàn)對(duì)α相與β相的體積分布(如β相含量控制在15%~20%)及相變動(dòng)力學(xué)的管理,能將材料的綜合力學(xué)性能提升約25%,同時(shí)使高溫蠕變壽命延長(zhǎng)2~3倍。
典型工藝路線:首先在940~950℃的β相區(qū)進(jìn)行固溶處理,保溫時(shí)間30~45min,隨后以50~100℃/s的冷卻速率快速冷卻,形成板條狀馬氏體α′相;在550~560℃溫度下,實(shí)施6~8h的時(shí)效處理,促使其轉(zhuǎn)變?yōu)榧?xì)片狀α+β雙相組織,最終使拉伸強(qiáng)度達(dá)到990~1010MPa,延伸率穩(wěn)定在13%~15%,并在600℃、200MPa應(yīng)力條件下的穩(wěn)態(tài)蠕變速率降低至1×10^-8/s量級(jí)。多相組織的強(qiáng)韌性匹配關(guān)系可用求和模型定量表示,如式(2):
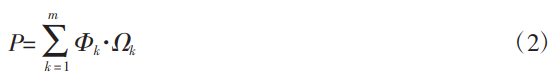
式中, P為多相組織的總強(qiáng)度貢獻(xiàn)系數(shù); k為各相組分編號(hào); Φ_k為第k種相的體積分?jǐn)?shù); Ω_k為對(duì)應(yīng)相的強(qiáng)化因子; m為相組分總數(shù)。
3.3.2 熱等靜壓與壽命延長(zhǎng)
熱等靜壓(HIP)技術(shù)作為先進(jìn)鈦合金熱處理工藝之一,能在高溫高壓(如930℃、150MPa)環(huán)境下實(shí)現(xiàn)組織致密化、孔隙閉合和亞晶界重構(gòu),對(duì)于鑄態(tài)或增材制造鈦合金中常見(jiàn)的微裂紋、殘余應(yīng)力和疏松區(qū)域具有顯著修復(fù)效果[4]。在TC4合金試件中實(shí)施HIP處理后,疲勞壽命提升幅度可達(dá)2.5倍,斷裂韌性提升至72MPa·m^(1/2)以上,熱穩(wěn)定性顯著增強(qiáng)。此外,在再結(jié)晶驅(qū)動(dòng)下,晶粒從原始的38μm細(xì)化至22μm,組織更加均勻,服役可靠性提升。熱等靜壓過(guò)程中能量釋放與體積壓實(shí)行為可用拋物式能量模型簡(jiǎn)化表示,如式(3):

式中: U為單位體積內(nèi)的等靜壓作用能量密度; ζ為壓縮應(yīng)變量; ψ為熱激活應(yīng)力因子。
具體處理時(shí),TC4試件可先在200℃下預(yù)熱30min,裝入包套后抽真空至10^-3Pa,再以8℃/min升至930℃。壓力升高速率控制在5MPa/min,最終穩(wěn)定在150MPa,保溫時(shí)間設(shè)為2h。隨爐冷卻至300℃以下后卸壓,隨后進(jìn)行650℃×2h去應(yīng)力退火,冷卻速率控制在3℃/min以內(nèi)。
3.4 鎳基高溫合金的熱處理優(yōu)化
3.4.1 高溫強(qiáng)度提升技術(shù)
鎳基高溫合金能夠在高達(dá)700~1100℃的嚴(yán)苛工況下,保持超過(guò)500MPa的高溫強(qiáng)度,是制造航空發(fā)動(dòng)機(jī)渦輪盤(pán)與燃燒室等關(guān)鍵熱端部件的首選材料。其高溫強(qiáng)度的核心提升策略在于,借助多級(jí)熱處理精確調(diào)控γ′強(qiáng)化相與γ″強(qiáng)化相的尺寸在10~100nm范圍、體積分?jǐn)?shù)達(dá)到40%~60%,并實(shí)現(xiàn)均勻分布。以應(yīng)用廣泛的GH4169合金為例,其標(biāo)準(zhǔn)強(qiáng)化熱處理流程包含三個(gè)階段:首先在970~990℃進(jìn)行1h的固溶處理,隨后空冷。然后在715~725℃下進(jìn)行首次時(shí)效,恒溫保持8h;最后在615~625℃下進(jìn)行第二次時(shí)效,同樣持續(xù)8h。合金中強(qiáng)化機(jī)制的應(yīng)力響應(yīng)可借助二次函數(shù)關(guān)系進(jìn)行近似表達(dá),如式(4):

式中: M為析出強(qiáng)化后的合金總應(yīng)力響應(yīng)函數(shù); ∈為應(yīng)變量; χ為析出相誘導(dǎo)的滑移阻礙因子。
3.4.2 相穩(wěn)定性與抗蠕變性能調(diào)控
鎳基高溫合金在高溫持久服役過(guò)程中,除了對(duì)強(qiáng)度的要求,更關(guān)鍵的是保持組織相的熱穩(wěn)定性和抗蠕變性能。尤其在870℃以上溫度長(zhǎng)期暴露條件下,合金中強(qiáng)化相如γ′、γ″可能發(fā)生粗化、切變甚至熔解,從而導(dǎo)致蠕變速率上升、壽命縮短。為提升相穩(wěn)定性,采用高溫固溶處理配合多級(jí)時(shí)效策略被廣泛應(yīng)用。例如,在IN738合金中,先進(jìn)行1120℃固溶處理保溫2h后快速冷卻,再分階段在845℃與705℃分別進(jìn)行16h和24h的雙重時(shí)效處理,可使γ′相穩(wěn)定維持在30nm左右,在1000h蠕變?cè)囼?yàn)中仍保持析出態(tài),材料在900℃、150MPa條件下的蠕變壽命提升至2300h以上。其相穩(wěn)定性與蠕變性能之間的協(xié)同效應(yīng)可用二項(xiàng)式展開(kāi)模型表達(dá),如式(5):

式中: N為蠕變應(yīng)變速率對(duì)γ′相尺寸敏感性系數(shù); ω為熱穩(wěn)定性衰減因子,代表γ′相在高溫下的尺寸衰減速率。
實(shí)際工藝中,試樣厚度宜控制在8~12mm,固溶爐真空度保持10^-2Pa,升溫速率設(shè)為6℃/min;空冷時(shí)間約15min,雙時(shí)效階段爐溫波動(dòng)控制在±3℃,保溫結(jié)束后冷卻至50℃以下再取樣。
4、結(jié)語(yǔ)
通過(guò)對(duì)典型金屬材料先進(jìn)熱處理技術(shù)的系統(tǒng)分析與實(shí)例應(yīng)用,揭示了熱處理工藝在組織調(diào)控、相穩(wěn)定性控制與服役性能提升中的普遍規(guī)律,證實(shí)不同材料體系需匹配專(zhuān)屬工藝路徑以實(shí)現(xiàn)性能最優(yōu)化。研究結(jié)果表明,如多級(jí)時(shí)效、滲碳?xì)獯恪岬褥o壓等技術(shù),能有效提高材料在高溫、載荷等復(fù)雜條件下的服役能力。在提升強(qiáng)度、延長(zhǎng)疲勞壽命、抑制蠕變等方面均有積極效果。未來(lái)研究應(yīng)聚焦相變動(dòng)力學(xué)模型構(gòu)建與智能熱處理路徑預(yù)測(cè),以推動(dòng)金屬材料服役性能實(shí)現(xiàn)可控化、精準(zhǔn)化提升目標(biāo)。
參考文獻(xiàn)
[1]葉茜,田長(zhǎng)坤.淺析金屬材料熱處理變形及開(kāi)裂問(wèn)題[J].冶金與材料,2025,45(11):4-6.
[2]陳紅艷.基于感應(yīng)熱處理技術(shù)的鋁合金功能梯度涂層性能分析[J].山西冶金,2025,48(9):33-35.
[3]武小廷.冶金材料焊接先進(jìn)工藝與熱處理協(xié)同優(yōu)化技術(shù)研究[J].中國(guó)金屬通報(bào),2025(5):1-3.
[4]顧燈榮.金屬熱處理在市場(chǎng)經(jīng)濟(jì)下的創(chuàng)新發(fā)展路徑研究[J].中國(guó)科技投資,2025(13):20-22.
(注,原文標(biāo)題:先進(jìn)熱處理技術(shù)在改善金屬材料服役性能中的應(yīng)用研究_王婷)
相關(guān)鏈接

